- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Silica Sol Investment Casting
Silica Sol Investment Casting
Silica Sol Investment Castingon eräänlainen sijoitusvalu. Prosessi on hyvin samanlainen, paitsi että sijoitusmuotti on valmistettu piidioksidisol-zirkonihiekasta, johon on sekoitettu tulenkestävää jauhetta. Silica sol zirkonihiekka on poikkeuksellisen hienorakeista (10-20 mikronia) ja se voidaan sekoittaa hyvin matalan viskositeetin omaavaksi lietteeksi muottia luotaessa. Tuloksena on valumenetelmä, joka tuottaa mittatarkkoja valukappaleita erinomaisella valupinnan viimeistelyllä. Ratkaisevaa on, että piidioksidisol-zirkonimuotti kestää jopa 2000 °C:n lämpötiloja, mikä tekee niistä erittäin hyödyllisiä valettaessa korkean lämpötilan seosteräksiä ja ruostumattomia teräksiä.
Miksi käyttääSilica Sol Investment Casting?
Edutsilica sol investointivalu:
â Suuri monipuolisuus; sopii useimpien metallien valuun.
â Mahdollistaa erittäin monimutkaisten valukappaleiden valmistamisen ohuilla seinillä.
â Sileä pintakäsittely on mahdollista ilman leikkausviivaa, joten koneistus ja viimeistely vähenevät tai jäävät kokonaan pois.
â Mahdollistaa koneistamattomien osien tarkan valan sen sijaan.
â Erinomainen mittatarkkuusSilica Sol Process1. Valmistetaan metallisuulake, jonka jälki on sama kuin lopullisessa muotissa.
2. Sula vaha ruiskutetaan metallisuuttimeen kuvion luomiseksi, annetaan jähmettyä ja poistetaan. Jotkut monimutkaiset vahakuviot valmistetaan yhdistämällä useita erillisiä kuvioita yhteen liimalla.
3. Vahat kootaan sitten vahapuulle, puuhun voidaan laittaa monia osia koosta riippuen, on tavallista, että komponentit ovat painoalueella 0,1 kg - 50 kg.
4. Puu upotetaan sitten silikasool-zirkonilietteeseen vahan päällystämiseksi. Liete on poikkeuksellisen hienoa ja sen viskositeetti on alhainen, mikä johtaa erinomaiseen valupinnan viimeistelyyn. Liete päällystetään tulenkestävällä materiaalilla ja prosessi toistetaan useita kertoja, kunnes vahakuvion ympärille muodostuu kuori.
5. Kuivausprosessi on kriittinen. Kuorien on annettava kuivua luonnollisesti tasaisessa lämpötilassa, jotta silikasooligeelit ja tulenkestävät hiukkaset sitoutuvat, tuloksena on vahva, korkealaatuinen kuorimuotti. Vahapuut laitetaan noin 200-asteisiin uuneihin vahan sulattamiseksi.
6. Kun kaikki vaha on poistettu, puut kuumennetaan yli 1000 asteeseen, jotta ne ovat valmiita valua varten.
7. Metalli kaadetaan sitten kuumaan muottiin, jolloin metalliseos pääsee muotin ohuimpiin osiin ennen kuin se jähmettyy.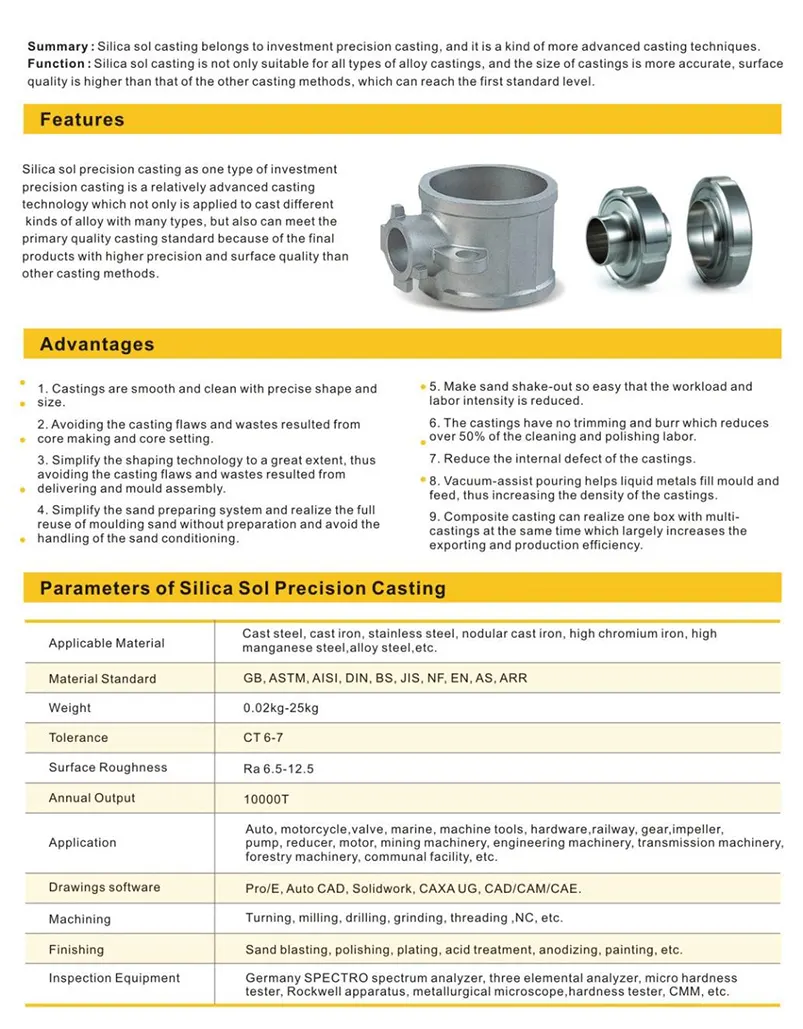
Miksi käyttääSilica Sol Investment Casting?
Edutsilica sol investointivalu:
â Suuri monipuolisuus; sopii useimpien metallien valuun.
â Mahdollistaa erittäin monimutkaisten valukappaleiden valmistamisen ohuilla seinillä.
â Sileä pintakäsittely on mahdollista ilman leikkausviivaa, joten koneistus ja viimeistely vähenevät tai jäävät kokonaan pois.
â Mahdollistaa koneistamattomien osien tarkan valan sen sijaan.
â Erinomainen mittatarkkuusSilica Sol Process1. Valmistetaan metallisuulake, jonka jälki on sama kuin lopullisessa muotissa.
2. Sula vaha ruiskutetaan metallisuuttimeen kuvion luomiseksi, annetaan jähmettyä ja poistetaan. Jotkut monimutkaiset vahakuviot valmistetaan yhdistämällä useita erillisiä kuvioita yhteen liimalla.
3. Vahat kootaan sitten vahapuulle, puuhun voidaan laittaa monia osia koosta riippuen, on tavallista, että komponentit ovat painoalueella 0,1 kg - 50 kg.
4. Puu upotetaan sitten silikasool-zirkonilietteeseen vahan päällystämiseksi. Liete on poikkeuksellisen hienoa ja sen viskositeetti on alhainen, mikä johtaa erinomaiseen valupinnan viimeistelyyn. Liete päällystetään tulenkestävällä materiaalilla ja prosessi toistetaan useita kertoja, kunnes vahakuvion ympärille muodostuu kuori.
5. Kuivausprosessi on kriittinen. Kuorien on annettava kuivua luonnollisesti tasaisessa lämpötilassa, jotta silikasooligeelit ja tulenkestävät hiukkaset sitoutuvat, tuloksena on vahva, korkealaatuinen kuorimuotti. Vahapuut laitetaan noin 200-asteisiin uuneihin vahan sulattamiseksi.
6. Kun kaikki vaha on poistettu, puut kuumennetaan yli 1000 asteeseen, jotta ne ovat valmiita valua varten.
7. Metalli kaadetaan sitten kuumaan muottiin, jolloin metalliseos pääsee muotin ohuimpiin osiin ennen kuin se jähmettyy.
Kadonnut vaahtovalu
Kadonnut vaahtovalu
Menetetty vaahtovaluon eräänlainen haihtuva kuviovalu. Tämä menetelmä on melko samanlainen kuin sijoitusvalu, jossa kuvionvalmistusprosessissa käytetään vahaa vaahdon sijaan.
Vaahtomuovikuviota käytettiin ensimmäisen kerran metallintyöstyksessä vuonna 1958. Vaikka tämä muottivalutekniikka ei ole yhtä suosittu kuin muut menetelmät, kuten hiekkamuottivalu tai kestovalu, se säilyttää erinomaiset edut erityisesti monimutkaisten ja tarkkojen muottien valussa.
Toisin kuin perinteisissä menetelmissä, joihin sisältyy kuvion poistoprosessi ennen valua ja jotka vaativat taitoa kuvion poistovaiheessa, menetetyn vaahtomenetelmän suhteen kuvio haihtuu, kun sulaa metallia kaadetaan, mikä auttaa vähentämään näitä näkökohtia.
Themenetetty vaahtovaluprosessi
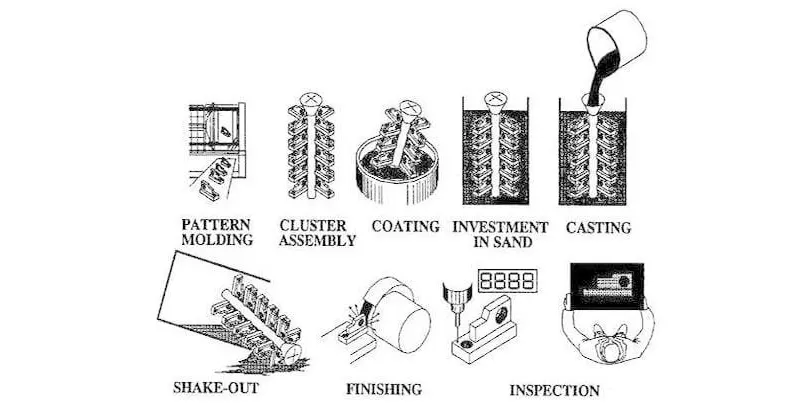
Menetetty vaahtoprosessi
Menetetty vaahtovalutekniikka sisälsi 5 vaihetta: kuvion suunnittelu; eristysmaalaus; kuvion asettaminen hiekkapulloon; sulan metallin kaataminen; ja valukappaleiden kerääminen.
Kuinka kadonnut vaahtomuovikuvio tehdään?
Ensinnäkin kuvio on suunniteltu polystyreenivaahdosta. Tämäntyyppisellä vaahdolla on tärkeä rooli tässä valumenetelmässä. Se on hyvä lämmöneriste ja kemikaalien kestävyys, mahdollistaa normaalin työskentelyn alle 75 â lämpötilassa.
Vaahtomuovikuvio voidaan valmistaa eri tavoilla tuotteen vaikeusasteesta ja yksityiskohdista riippuen.
Kaavan tekeminen kadonneelle vaahtoprosessille
Erittäin yksityiskohtaisia valukuvioita varten vaahtomuovikuvio on osittain valmistettu ja liimattu yhteen. Pienen tilavuuden vuoksi valimot tekevät usein kuvioita käsin leikattuina tai koneistettuina kiinteästä vaahtomuovista. Jos kuvio on riittävän yksinkertainen, voidaan käyttää kuumalankavaahtomeikkuria.
Jos tilavuus on suuri, kuvio voidaan valmistaa massatuotantona ruiskuvalua vastaavalla prosessilla.
Polystyreenihelmet ruiskutetaan esilämmitettyyn alumiinimuottiin alhaisella paineella. Sen jälkeen höyryä levitetään, mikä johtaa polystyreeniin, joka laajenee enemmän täyttääkseen tyhjän ontelon ja muodostaakseen sitten kuvion tai osan. Lopullinen kuvio on noin 97,5 % ilmaa ja 2,5 % polystyreeniä.
Valuprosessi
Kun kuvio on muodostettu, se päällystetään eristemaalilla, laitetaan pulloon ja ympäröidään sitoutumattomalla hiekalla ja tiivistetään.
kuvio on päällystetty eristysmaalilla kadonnut vaahtoprosessissa
Peitemaali lisää muotin pinnan kestävyyttä, suojaa eroosiolta ja rikkoutumiselta. Kolvi on suunniteltu sopivasti tätä menetelmää varten siten, että kun sula metalli kaadetaan muottiin, vaahdon palamisesta muodostuva kaasu poistuu kokonaan.
Kun sulaa metallia on kaadettu vaahtomuovikuvioon, vaahtomuovi poltetaan pois ja valu muodostuu.
Lost Foam -menetelmää sovelletaan valuterästuotteeseen
Vaahtomuovikuviota käytettiin ensimmäisen kerran metallintyöstyksessä vuonna 1958. Vaikka tämä muottivalutekniikka ei ole yhtä suosittu kuin muut menetelmät, kuten hiekkamuottivalu tai kestovalu, se säilyttää erinomaiset edut erityisesti monimutkaisten ja tarkkojen muottien valussa.
Toisin kuin perinteisissä menetelmissä, joihin sisältyy kuvion poistoprosessi ennen valua ja jotka vaativat taitoa kuvion poistovaiheessa, menetetyn vaahtomenetelmän suhteen kuvio haihtuu, kun sulaa metallia kaadetaan, mikä auttaa vähentämään näitä näkökohtia.
Themenetetty vaahtovaluprosessi
Menetetty vaahtoprosessi
Menetetty vaahtovalutekniikka sisälsi 5 vaihetta: kuvion suunnittelu; eristysmaalaus; kuvion asettaminen hiekkapulloon; sulan metallin kaataminen; ja valukappaleiden kerääminen.
Kuinka kadonnut vaahtomuovikuvio tehdään?
Ensinnäkin kuvio on suunniteltu polystyreenivaahdosta. Tämäntyyppisellä vaahdolla on tärkeä rooli tässä valumenetelmässä. Se on hyvä lämmöneriste ja kemikaalien kestävyys, mahdollistaa normaalin työskentelyn alle 75 â lämpötilassa.
Vaahtomuovikuvio voidaan valmistaa eri tavoilla tuotteen vaikeusasteesta ja yksityiskohdista riippuen.
Kaavan tekeminen kadonneelle vaahtoprosessille
Erittäin yksityiskohtaisia valukuvioita varten vaahtomuovikuvio on osittain valmistettu ja liimattu yhteen. Pienen tilavuuden vuoksi valimot tekevät usein kuvioita käsin leikattuina tai koneistettuina kiinteästä vaahtomuovista. Jos kuvio on riittävän yksinkertainen, voidaan käyttää kuumalankavaahtomeikkuria.
Jos tilavuus on suuri, kuvio voidaan valmistaa massatuotantona ruiskuvalua vastaavalla prosessilla.
Polystyreenihelmet ruiskutetaan esilämmitettyyn alumiinimuottiin alhaisella paineella. Sen jälkeen höyryä levitetään, mikä johtaa polystyreeniin, joka laajenee enemmän täyttääkseen tyhjän ontelon ja muodostaakseen sitten kuvion tai osan. Lopullinen kuvio on noin 97,5 % ilmaa ja 2,5 % polystyreeniä.
Valuprosessi
Kun kuvio on muodostettu, se päällystetään eristemaalilla, laitetaan pulloon ja ympäröidään sitoutumattomalla hiekalla ja tiivistetään.
kuvio on päällystetty eristysmaalilla kadonnut vaahtoprosessissa
Peitemaali lisää muotin pinnan kestävyyttä, suojaa eroosiolta ja rikkoutumiselta. Kolvi on suunniteltu sopivasti tätä menetelmää varten siten, että kun sula metalli kaadetaan muottiin, vaahdon palamisesta muodostuva kaasu poistuu kokonaan.
Kun sulaa metallia on kaadettu vaahtomuovikuvioon, vaahtomuovi poltetaan pois ja valu muodostuu.
Lost Foam -menetelmää sovelletaan valuterästuotteeseen
Shell-muottivalu
Shell-muottivalu
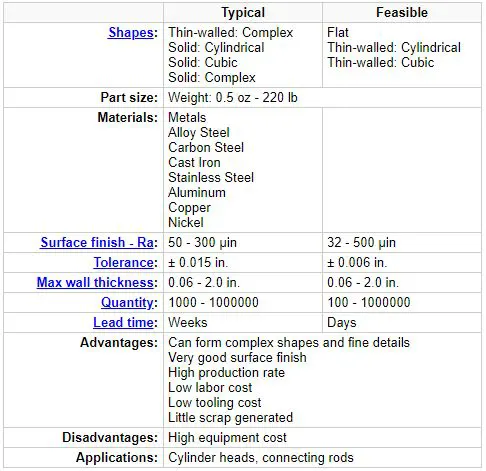
Shell muotti valettuingon metallin valuprosessi, joka on samanlainen kuin hiekkavalu, jossa sula metalli kaadetaan kulutusmuottiin. Kuorimuottivalussa muotti on kuitenkin ohutseinämäinen kuori, joka syntyy levittämällä hiekka-hartsiseosta kuvion ympärille. Kuvio, halutun osan muotoinen metallikappale, käytetään uudelleen useiden kuorimuottien muodostamiseen. Uudelleenkäytettävä kuvio mahdollistaa suuremman tuotantonopeuden, kun taas kertakäyttöiset muotit mahdollistavat monimutkaisten geometrioiden valamisen. Kuorimuottivalu vaatii metallikuvion, uunin, hiekka-hartsiseoksen, kaatolaatikon ja sulan metallin käyttöä.
Kuorimuottivalumahdollistaa sekä rauta- että ei-rautametallien käytön, useimmiten valurautaa, hiiliterästä, seosterästä, ruostumatonta terästä, alumiiniseoksia ja kupariseoksia. Tyypilliset osat ovat kooltaan pieniä tai keskikokoisia ja vaativat suurta tarkkuutta, kuten vaihdekotelot, sylinterikannet, kiertokanget ja vipuvarret.
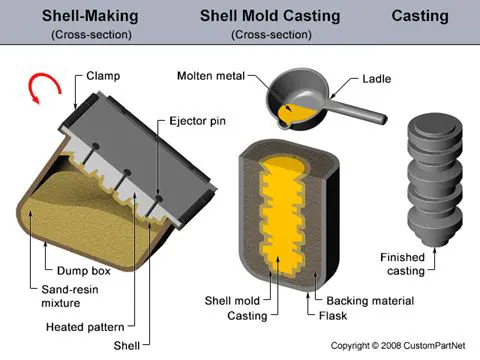
Thekuori muottiin valuprosessi koostuu seuraavista vaiheista:
1. Kuvion luominen - Kaksiosainen metallikuvio luodaan halutun osan muotoon, tyypillisesti raudasta tai teräksestä. Joskus käytetään muitakin materiaaleja, kuten alumiinia pienivolyymituotannossa tai grafiittia reaktiivisten materiaalien valamiseen.
2. Muotin luominen - Ensin kukin kuviopuolikas kuumennetaan 175-370 °C:seen ja päällystetään voiteluaineella poistamisen helpottamiseksi. Seuraavaksi lämmitetty kuvio kiinnitetään kaatolaatikkoon, joka sisältää hiekan ja hartsisideaineen seosta. Kaatolaatikko on käännetty ylösalaisin, jolloin tämä hiekka-hartsiseos voi päällystää kuvion. Kuumennettu kuvio kovettaa osittain seoksen, joka nyt muodostaa kuoren kuvion ympärille. Kukin kuviopuolikas ja sitä ympäröivä kuori kovetetaan uunissa ja sitten kuori poistetaan kuviosta.
3. Muotin kokoaminen - Molemmat kuoren puolikkaat liitetään yhteen ja puristetaan tiukasti, jolloin muodostuu täydellinen vaippamuotti. Jos ytimiä tarvitaan, ne asetetaan ennen muotin sulkemista. Kuorimuotti asetetaan sitten pulloon ja tuetaan taustamateriaalilla.
4. Kaataminen - Muotti puristetaan tiukasti yhteen, kun sula metalli kaadetaan kauhasta suojausjärjestelmään ja täyttää muotin ontelon.
5. Jäähdytys - Kun muotti on täytetty, sulan metallin annetaan jäähtyä ja jähmettyä lopullisen valun muotoon.
6. Valun poisto - Kun sula metalli on jäähtynyt, muotti voidaan rikkoa ja valu poistetaan. Leikkaus- ja puhdistusprosessit vaaditaan ylimääräisen metallin poistamiseksi syöttöjärjestelmästä ja hiekan poistamiseksi muotista.
Kuorimuottivalumahdollistaa sekä rauta- että ei-rautametallien käytön, useimmiten valurautaa, hiiliterästä, seosterästä, ruostumatonta terästä, alumiiniseoksia ja kupariseoksia. Tyypilliset osat ovat kooltaan pieniä tai keskikokoisia ja vaativat suurta tarkkuutta, kuten vaihdekotelot, sylinterikannet, kiertokanget ja vipuvarret.
Thekuori muottiin valuprosessi koostuu seuraavista vaiheista:
1. Kuvion luominen - Kaksiosainen metallikuvio luodaan halutun osan muotoon, tyypillisesti raudasta tai teräksestä. Joskus käytetään muitakin materiaaleja, kuten alumiinia pienivolyymituotannossa tai grafiittia reaktiivisten materiaalien valamiseen.
2. Muotin luominen - Ensin kukin kuviopuolikas kuumennetaan 175-370 °C:seen ja päällystetään voiteluaineella poistamisen helpottamiseksi. Seuraavaksi lämmitetty kuvio kiinnitetään kaatolaatikkoon, joka sisältää hiekan ja hartsisideaineen seosta. Kaatolaatikko on käännetty ylösalaisin, jolloin tämä hiekka-hartsiseos voi päällystää kuvion. Kuumennettu kuvio kovettaa osittain seoksen, joka nyt muodostaa kuoren kuvion ympärille. Kukin kuviopuolikas ja sitä ympäröivä kuori kovetetaan uunissa ja sitten kuori poistetaan kuviosta.
3. Muotin kokoaminen - Molemmat kuoren puolikkaat liitetään yhteen ja puristetaan tiukasti, jolloin muodostuu täydellinen vaippamuotti. Jos ytimiä tarvitaan, ne asetetaan ennen muotin sulkemista. Kuorimuotti asetetaan sitten pulloon ja tuetaan taustamateriaalilla.
4. Kaataminen - Muotti puristetaan tiukasti yhteen, kun sula metalli kaadetaan kauhasta suojausjärjestelmään ja täyttää muotin ontelon.
5. Jäähdytys - Kun muotti on täytetty, sulan metallin annetaan jäähtyä ja jähmettyä lopullisen valun muotoon.
6. Valun poisto - Kun sula metalli on jäähtynyt, muotti voidaan rikkoa ja valu poistetaan. Leikkaus- ja puhdistusprosessit vaaditaan ylimääräisen metallin poistamiseksi syöttöjärjestelmästä ja hiekan poistamiseksi muotista.
Vesilasin sijoitusvalu
Vesilasin sijoitusvalu
Vesilasi Investointivaluon hyvin samanlainen kuin investointivalu (eli kadonnut vaha -menetelmä), mutta sopii erityisen hyvin suuriin valuihin ja on halvempaa valmistaa. Prosessi tarjoaa paljon paremman pintakäsittelyn ja mittatarkkuuden kuin hiekkavalulla saavutettu, ja monimutkaisempia muotoja voidaan saavuttaa. Terästen lisäksi tällä menetelmällä voidaan valaa vaihtoehtoisia materiaaleja, kuten rautaa ja SG-rautaa.
Ero kadonneen vahan menetelmän ja vesilasivalun välillä on yksinkertaisesti tapa, jolla vaha poistetaan keraamisesta muotista:
· Investointivalussa käytetään korkean lämpötilan autoklaaveja vahan sulattamiseen, kun taas:
· Vesilasivalussa muotit upotetaan kuumaan veteen vahan poistamiseksi. Sitten vaha sulatetaan pois muoteista ja se kelluu veden pinnalla. Tämä mahdollistaa sen kuorimisen ja uudelleenkäytön vahanvalmistukseen.
Ilmeisesti tämä tarjoaa myös ympäristöetuja ja vaha on täysin kierrätettävää.
Lester-cast pystyy tarjoamaan vesilasivaihtoehtoa kiinalaisen kumppaniyrityksensä kautta, jolla on runsaasti kokemusta tätä prosessia käyttävien komponenttien valmistuksesta.
Yhteenvetona voidaan todeta, että vesilasiprosessi tarjoaa:
· Hiekkavalua parempi pintakäsittely.
· Suurempi mittatarkkuus kuin hiekkavalu.
· Saavuta monimutkaisempia osia.
· Suuremmat osat kuin perinteinen sijoitusvalumenetelmä.
· Halvempi kuin sijoitusvalu.
· Suurempi metallivalikoima.
· Ympäristöedut.
Vesilasin valu on yksi sijoitusvaluprosessi, jossa vesilasia lisätään muovausmateriaaleihin suhteessa ja sitten sekoitetaan ja sekoitetaan 6-8 minuuttia, minkä jälkeen jauhetaan â natriumsilikaattisidokseksi sidottuksi hiekkaksiâ. Sitten hiekka laitetaan muottilaatikoihin, joihin hiilidioksidia on paljon puhallettu. CO2 käynnistää kemiallisen reaktion vesilasin kanssa silikageelistä, joka kovettaa natriumsilikaattisidottua hiekkaa.
Miksi valita vesilasivalu räätälöityihin osiin?
Vesilasin valuosat ovat kustannustehokkain valuprosessi lyhyillä kuoren valmistusjaksoilla, mikä auttaa sinua leikkaamaan paljon kustannuksia.
Verrattuna piidioksidisoolivaluosiin, vesilasin valukomponenteilla on suuri pinnan karheus ja alhainen mittatarkkuus.
Investointivesilasin valuosien pinnanlaatu on heikko, joten sitä käytetään pääasiassa hiiliteräs- ja niukkaseosteisten teräsvalujen valmistukseen. Ja piidioksidisol-tarkkuusvalua käytetään pääasiassa korkeaseosteiseen teräkseen ja ruostumattomaan teräkseen.
Sovellus: Kiinan vesilasivaluja käytetään laajalti kaikenlaisissa koneissa, kuten autovaluissa, konepajavalussa, maatalouden valuosissa, moottoreiden valukomponenteissa, hissien valuosissa, kaivososissa, maansiirtokoneiden valukomponenteissa, rakennuskoneiden valuosissa, laivojen ja laivojen valu, pumppujen liitososat, hydraulisylinterien valut, venttiilivalujen varaosat ja erilaiset metallivalut.
Ero kadonneen vahan menetelmän ja vesilasivalun välillä on yksinkertaisesti tapa, jolla vaha poistetaan keraamisesta muotista:
· Investointivalussa käytetään korkean lämpötilan autoklaaveja vahan sulattamiseen, kun taas:
· Vesilasivalussa muotit upotetaan kuumaan veteen vahan poistamiseksi. Sitten vaha sulatetaan pois muoteista ja se kelluu veden pinnalla. Tämä mahdollistaa sen kuorimisen ja uudelleenkäytön vahanvalmistukseen.
Ilmeisesti tämä tarjoaa myös ympäristöetuja ja vaha on täysin kierrätettävää.
Lester-cast pystyy tarjoamaan vesilasivaihtoehtoa kiinalaisen kumppaniyrityksensä kautta, jolla on runsaasti kokemusta tätä prosessia käyttävien komponenttien valmistuksesta.
Yhteenvetona voidaan todeta, että vesilasiprosessi tarjoaa:
· Hiekkavalua parempi pintakäsittely.
· Suurempi mittatarkkuus kuin hiekkavalu.
· Saavuta monimutkaisempia osia.
· Suuremmat osat kuin perinteinen sijoitusvalumenetelmä.
· Halvempi kuin sijoitusvalu.
· Suurempi metallivalikoima.
· Ympäristöedut.
Vesilasin valu on yksi sijoitusvaluprosessi, jossa vesilasia lisätään muovausmateriaaleihin suhteessa ja sitten sekoitetaan ja sekoitetaan 6-8 minuuttia, minkä jälkeen jauhetaan â natriumsilikaattisidokseksi sidottuksi hiekkaksiâ. Sitten hiekka laitetaan muottilaatikoihin, joihin hiilidioksidia on paljon puhallettu. CO2 käynnistää kemiallisen reaktion vesilasin kanssa silikageelistä, joka kovettaa natriumsilikaattisidottua hiekkaa.
Miksi valita vesilasivalu räätälöityihin osiin?
Vesilasin valuosat ovat kustannustehokkain valuprosessi lyhyillä kuoren valmistusjaksoilla, mikä auttaa sinua leikkaamaan paljon kustannuksia.
Verrattuna piidioksidisoolivaluosiin, vesilasin valukomponenteilla on suuri pinnan karheus ja alhainen mittatarkkuus.
Investointivesilasin valuosien pinnanlaatu on heikko, joten sitä käytetään pääasiassa hiiliteräs- ja niukkaseosteisten teräsvalujen valmistukseen. Ja piidioksidisol-tarkkuusvalua käytetään pääasiassa korkeaseosteiseen teräkseen ja ruostumattomaan teräkseen.
Sovellus: Kiinan vesilasivaluja käytetään laajalti kaikenlaisissa koneissa, kuten autovaluissa, konepajavalussa, maatalouden valuosissa, moottoreiden valukomponenteissa, hissien valuosissa, kaivososissa, maansiirtokoneiden valukomponenteissa, rakennuskoneiden valuosissa, laivojen ja laivojen valu, pumppujen liitososat, hydraulisylinterien valut, venttiilivalujen varaosat ja erilaiset metallivalut.
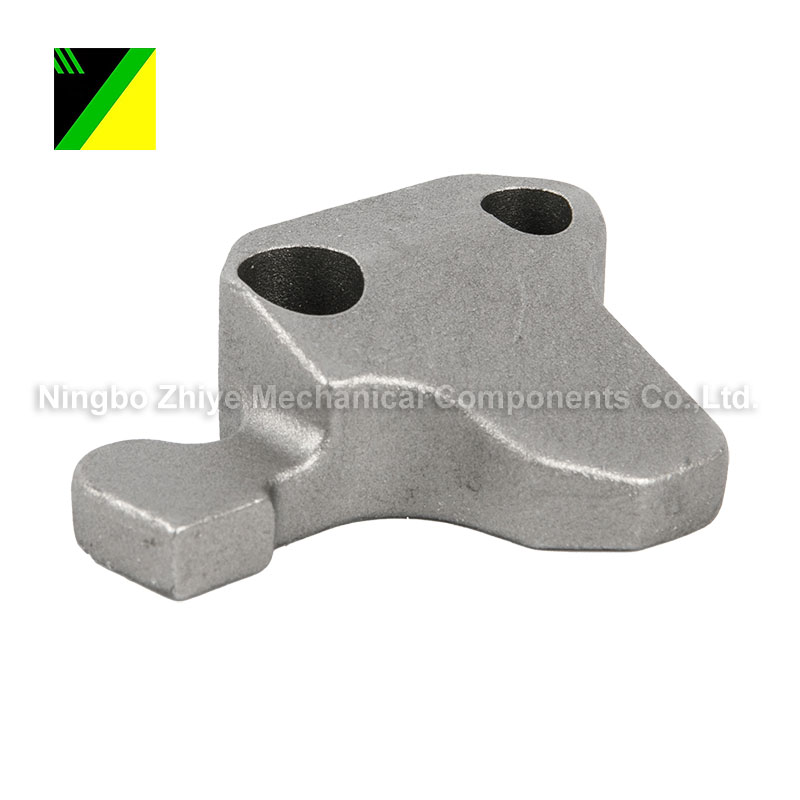
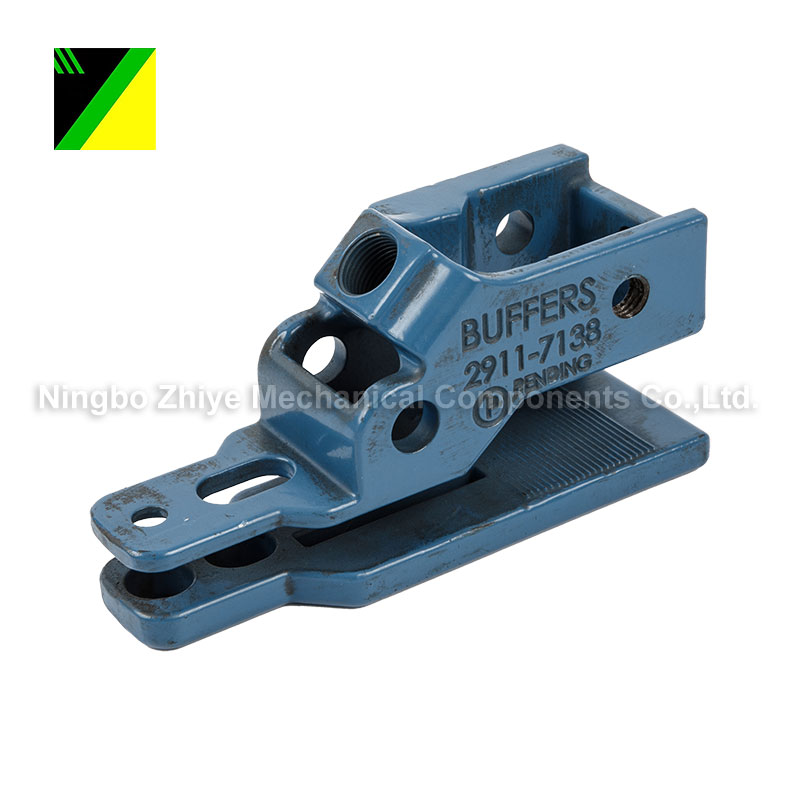
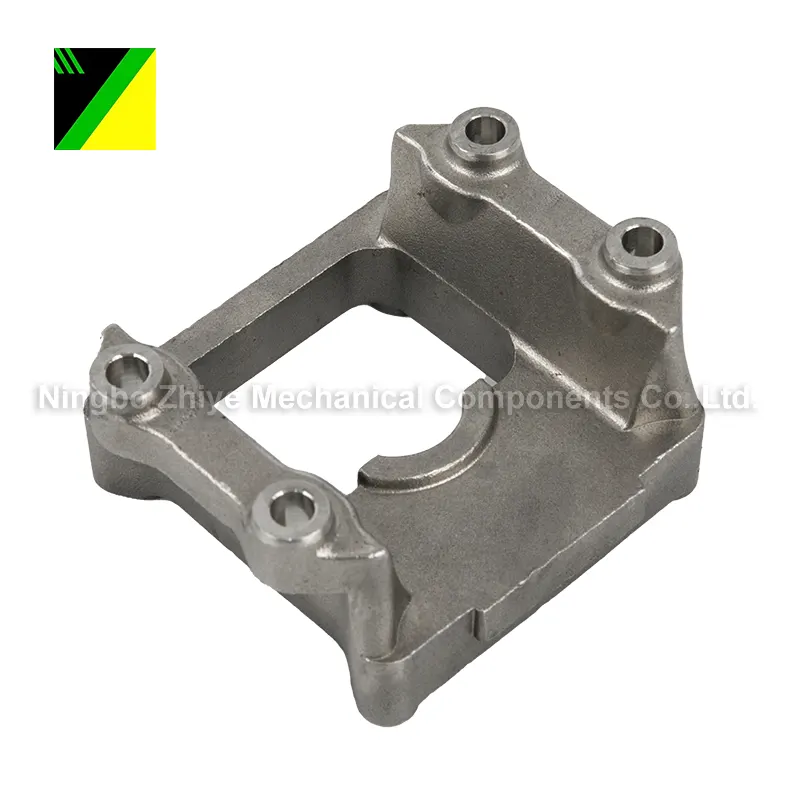
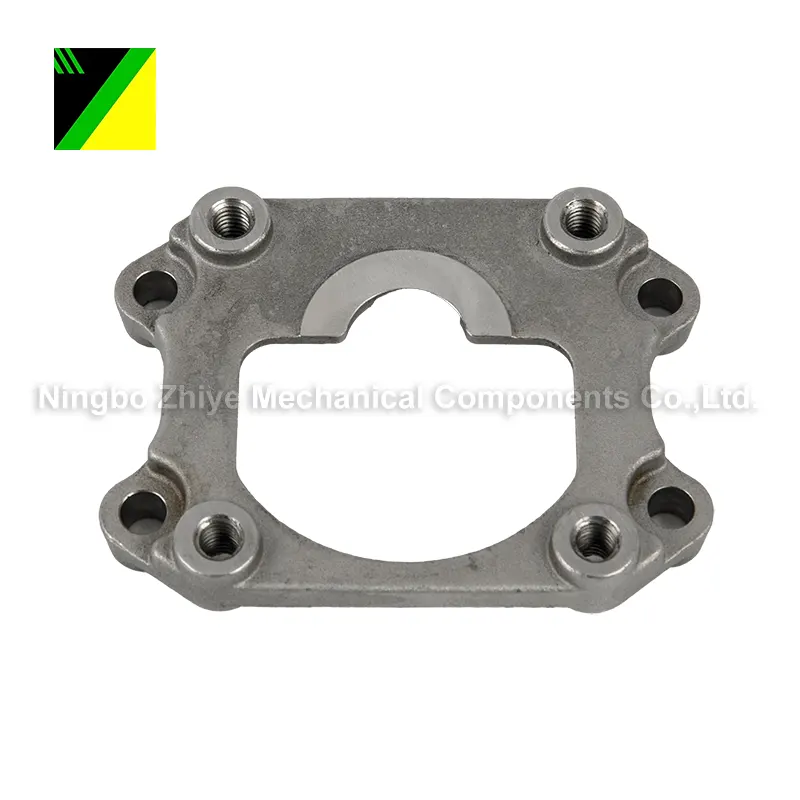
Esittelyssä olevat tuotteet
Seosteräs Silica Sol Investment Auto Casting
Seosteräs Silica Sol investointivalupuskurit
Silica Sol Investment Casting ruostumattomasta teräksestä valmistettu muotti
Ruostumattomasta teräksestä valmistettu muotti Silica Sol Investment Casting
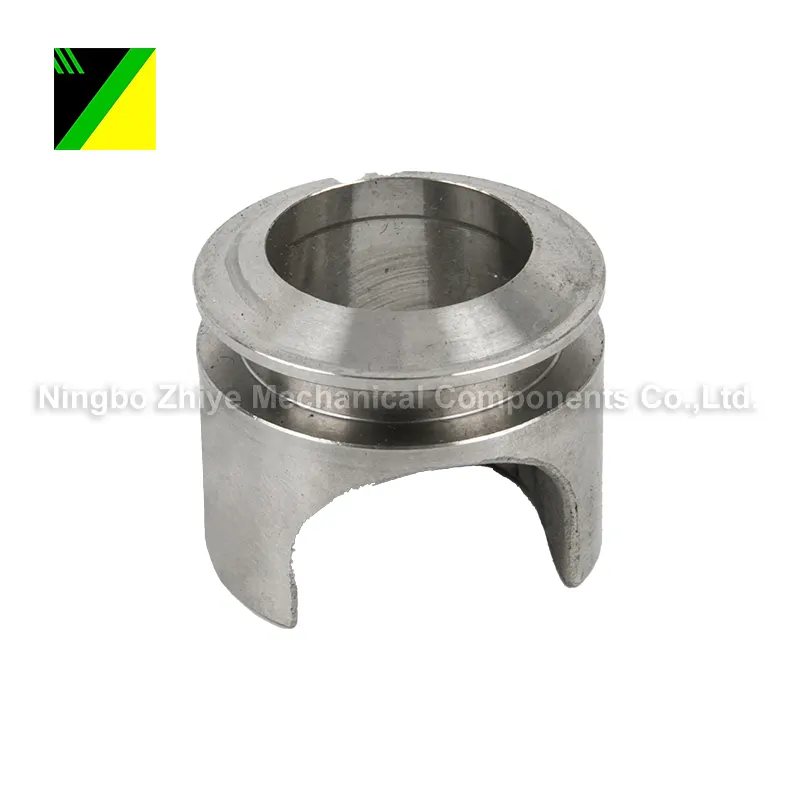
Ruostumaton teräs Silica Sol investointivalu akseliholkkiin
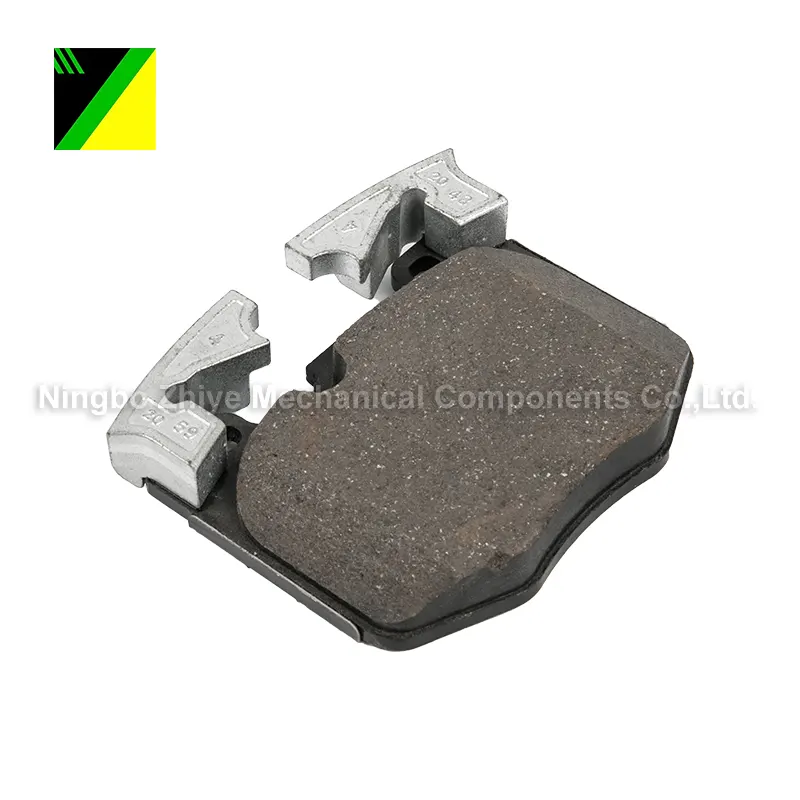
Pallorauta-piidioksidisol-investointivalu auton jarruille
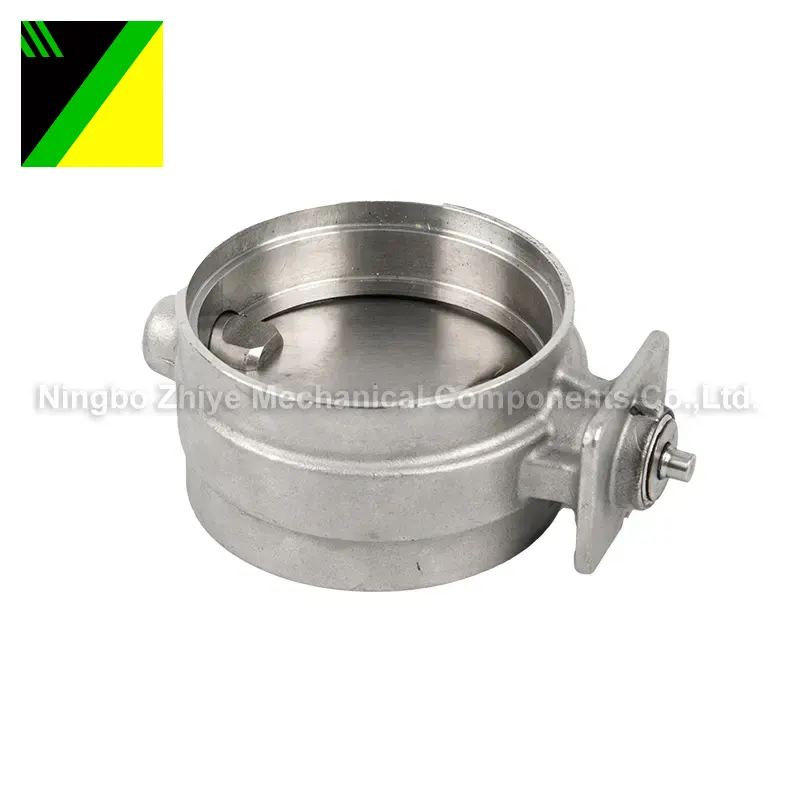
Ruostumaton teräs Silica Sol Investment Casting
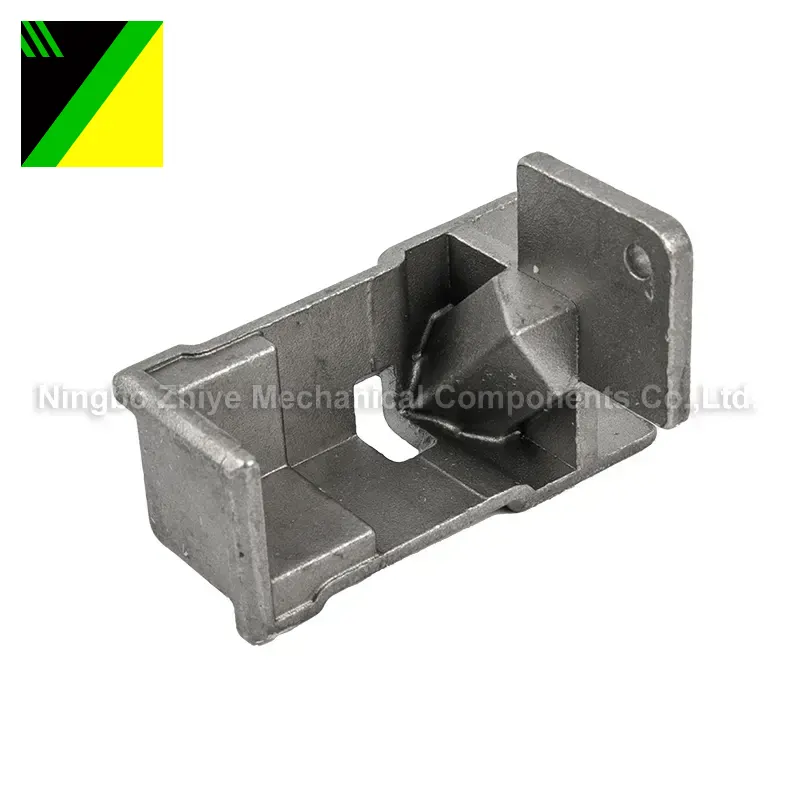
Hiiliteräksinen piidioksidisolkivalu mekaanisiin liitäntöihin
Meistä
noin
meille
Ningbo Zhiye Mechanical Components Co., Ltd.Se sijaitsee Xiachenin teollisuusalueella, Chunhun kaupungissa, Fenghuan alueella, Ningbo Cityssä, joka tunnetaan tarkkuusvaluistaan Kiinassa. Se on alisteinen Ningbo Huashen Groupille, jolla on yhteensä 5 yritystä. .Yli 900 työntekijää ja vuotuinen tuotanto on yli 3000 tonnia. Päätoimialat ovatSilica Sol -sijoitusvalu, vesilasin sijoitusvalu, vaahtomuovivalu, kuorimuottivalu ja komposiittivahavalu.Se on ollut kuuluisa tarkkuusvalujen toimittaja Kiinassa.

-

HINTA

HINTA
Tarjoa sinulle korkealaatuisia tuotteita ja tarjoa kilpailukykyisimpiä hintoja.
Tarkemmat tiedot -

OEM/ODM

OEM/ODM
OEM / ODM-tilaukset ovat tervetulleita, yritämme täyttää kaikki tarpeesi.
Tarkemmat tiedot -

LAATU

LAATU
Keskity tuotteen laatuun, tuotteen laadun tarkastusaste on 100%.
Tarkemmat tiedot -

TOIMITUS

TOIMITUS
Fast Supply Chain Guarantee System varmistaa tarkan toimitusajan.
Tarkemmat tiedot -

PALVELU

PALVELU
Asiakkaat vastaavat 24 tunnin kuluessa auttaakseen sinua ratkaisemaan tuotteen ongelmat.
Tarkemmat tiedot
Uudet tuotteet
Uutiset
Mikä on 42CrMo-seosteräsvalu ja kuinka se tukee vaativia mekaanisia komponentteja?
42CrMo seosteräsvalu on ratkaisu mekaanisille komponenteille, jotka vaativat hyödyllisen lujuuden, sitkeyden, kulutuskestävyyden ja rakenteellisen luotettavuuden yhdistelmän. Materiaali yhdistetään yleisesti kromi-molybdeenitekniikkateräksiin, ja se liittyy läheisesti laatuihin, kuten 42CrMo4 ja AISI 4140, vaikka tarkka vastaavuus riippuu sovellettavasta standardista ja spesifikaatiosta. Valukomponenttien kohdalla materiaalin valinta ei yksin riitä. Sulatuskäytäntö, muotin suunnittelu, syöttö, jähmettymisen ohjaus, lämpökäsittely, mittatarkkuus, koneistusvarat ja tarkastus vaikuttavat kaikki lopulliseen komponenttiin.
Lue lisää
Kuinka hiiliterässilica Sol Investment Casting parantaa C Gear Blankin suorituskykyä?
Carbon Steel Silica Sol Investment Casting C Gear Blank on suunniteltu sovelluksiin, joissa tarvitaan luotettavaa yhdistelmää lujuudesta, mittojen yhtenäisyydestä, kulutuskestävyydestä ja koneistusjoustavuudesta. Verrattuna monimutkaisten hammaspyörien aihioiden valmistukseen kokonaan tavanomaisen koneistuksen avulla, silica sol-investointivalu voi tuottaa lähes verkon muotoisia komponentteja, joilla on monimutkaiset geometriat ja kontrolloidut toleranssit ja samalla vähentää tarpeetonta materiaalin poistoa.
Lue lisää
Kuinka parillinen rivivarsi parantaa mekaanista suorituskykyä ja luotettavuutta?
Nykyaikaisissa mekaanisissa järjestelmissä tarkkuus, vakaus ja kestävyys ovat kriittisiä tekijöitä, jotka määräävät laitteiden suorituskyvyn ja käyttöiän. Riviparivarresta on tullut tärkeä komponenttiratkaisu sovelluksiin, jotka vaativat parempaa kuorman jakautumista, parempaa rakenteellista lujuutta ja luotettavaa toimintaa vaativissa työolosuhteissa.
Lue lisää
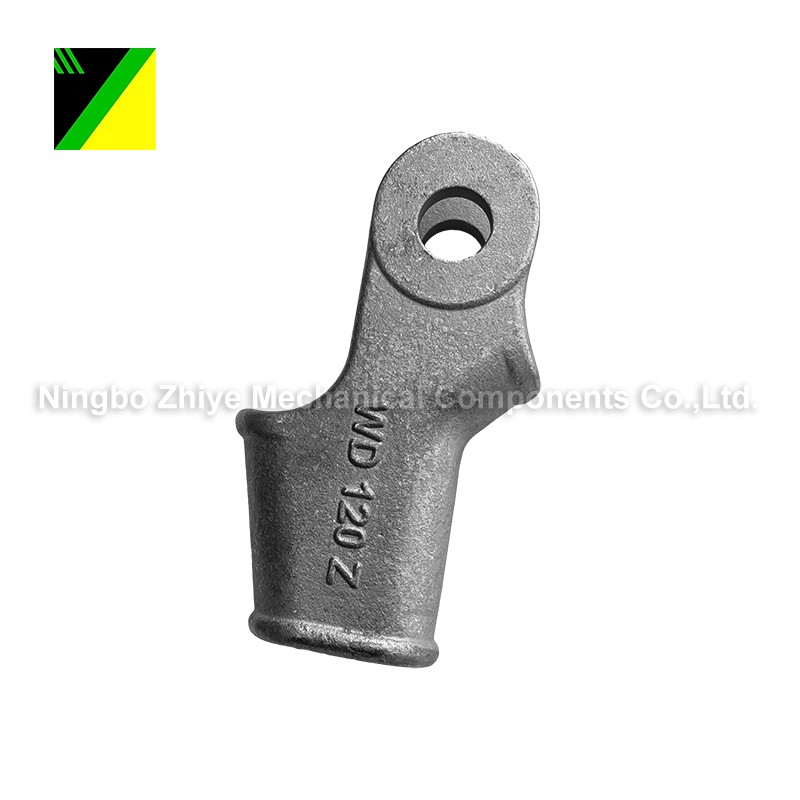
Mikä tekee kaksoiskorvaisesta kiilanmuotoisesta johdinpuristinrungosta luotettavan nykyaikaisissa johdinliitäntäjärjestelmissä?
Kaksikorvainen kiilamainen lankapuristinrunko on olennainen komponentti, jota käytetään erilaisissa johdinliitäntöissä ja mekaanisissa kiinnitysjärjestelmissä. Sen ainutlaatuinen kiilarakenne ja kaksoiskorvarakenne tarjoavat erinomaisen pitolujuuden, vakauden ja pitkän aikavälin luotettavuuden.
Lue lisää
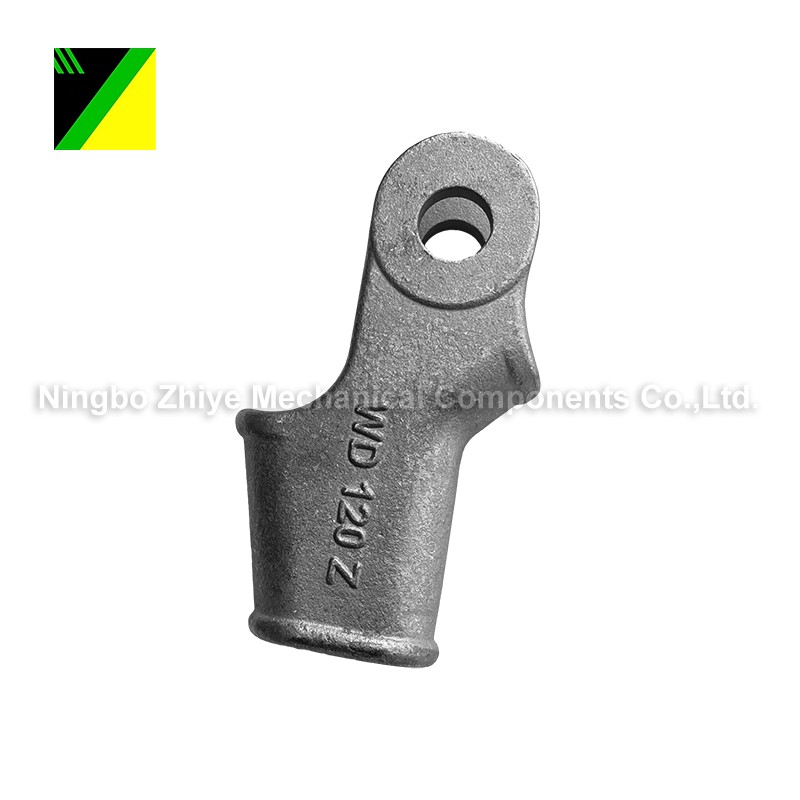
Mikä tekee kaksikorvaisesta kiilanmuotoisesta johdinpuristinkotelosta luotettavan nykyaikaisiin kaapeliliitäntöihin?
Luotettava kaapeliliitäntäjärjestelmä ei riipu pelkästään sähkökomponenteista vaan myös niitä ympäröivästä mekaanisesta suojauksesta. Kaksikorvainen kiilamainen lankapuristinkotelo on suunniteltu tarjoamaan vakaa langan sijoittelu, parannettu mekaaninen lujuus ja pitkäaikainen suoja vaativissa sovelluksissa.
Lue lisää
Mikä tekee hiiliteräsvalusta suuren mutterin oikean valinnan raskaisiin sovelluksiin?
Hiiliteräksen valulla suuret mutterit ovat elintärkeitä teollisuudessa, joilla korkea lujuus, mittojen vakaus ja pitkäaikainen luotettavuus ovat tärkeitä. Raskaista koneista ja rakennuslaitteista kuljetusjärjestelmiin ja teollisuusrakenteisiin nämä komponentit tarjoavat turvallisia kiinnitysratkaisuja äärimmäisissä työolosuhteissa. Tässä artikkelissa selitetään hiiliteräksestä valuvien suurten muttereiden valmistusprosessi, edut, sovellukset, valintanäkökohdat ja huoltomenetelmät, mikä auttaa ostajia ymmärtämään, kuinka valita oikea tuote omiin tarpeisiinsa.
Lue lisää